 +86-563-4308666


 Eng

Každá mlecia guľa nesie príbeh tepelného spracovania, dokonca aj tie, ktoré prídu na dvor, vyzerajú rovnako. Dve loptičky môžu zdieľať rovnakú chémiu, vyjsť z rovnakej formy a napriek tomu sa v mlyne správajú úplne inak: jedna beží celú kampaň, druhá sa začne drobiť v priebehu niekoľkých týždňov. Častejšie sa rozdiel zapíše do vykurovacej krivky, rýchlosti chladenia a temperovacieho okna.
Nasleduje praktická prechádzka procesom tepelného spracovania mletia guľôčok, ktorý používame každý deň, od austenitizácie až po kontroly, ktoré nám povedia, či je dávka skutočne správna.
Prečo tepelné spracovanie rozhoduje o výkone lopty
Nalejte vysokú chrómovú guľu a nechajte ju vychladnúť vo forme, a čo vyjde, je dosť neposedný kus kovu. Matrica drží martenzit spolu so zadržaným austenitom, obaleným okolo siete eutektických karbidov, ktoré sa posúvajú s obsahom chrómu a uhlíka. Zadržaný austenit spôsobuje problémy. Je mäkká, je metastabilná a akonáhle guľa začne pôsobiť v mlyne, neustále sa na svojom mieste premieňa na martenzit, mení objem povrchovej vrstvy a otvára dvere odlupovaniu a rozbitiu.
Tepelné spracovanie existuje na dokončenie tejto transformácie zámerne, za kontrolovaných podmienok, namiesto toho, aby to mlyn robil náhodne. Tri veci sa vyrovnávajú naraz:
- Tvrdosť : opotrebiteľný povrch, ktorý odoláva oderu od rudy, slinku alebo trosky.
- Húževnatosť : schopnosť jadra absorbovať opakovaný náraz bez prasknutia.
- Konštrukčná stabilita : distribúcia karbidu a zadržaný austenit sa udržiavajú v medziach, takže loptička sa v deň 60 správa rovnako ako v deň prvý.
Hlavné fázy procesu tepelného spracovania pre brúsenie guľôčok
Takmer každý plán používaný pre odlievané alebo kované médiá možno čítať ako tri prepojené fázy, pričom štvrtá fáza kontroly uzatvára slučku.
Kúrenie a austenitizácia
Austenitizácia má dve úlohy: rozpúšťa časť sekundárneho karbidu a dáva uhlík do roztoku, takže kalenie má s čím pracovať. Ponáhľanie sa v tejto fáze je jednou z najčastejších chýb, s ktorými sa stretávame. Zahrievame v krokoch, s predhrievaním okolo 600 – 650 °C, aby sme vyrovnali teplotu v celej hrúbke, potom stúpame do austenitizačného zdržania, ktoré sa pri vysokých triedach chrómu zvyčajne pohybuje medzi 980 °C a 1 050 °C.
Čas zdržania sleduje veľkosť sekcie a zaťaženie pece viac ako pevné hodiny. Použiteľný počiatočný bod v dielni je približne 1 až 1,5 minúty na milimeter priemeru, ale skutočný počet by mal byť potvrdený tvrdosťou a mikroštruktúrou na prvých kusoch každej šarže, a nie predpokladanými.
Kalenie
Kalenie is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Temperovanie
Temperovanie is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Pri vysokých chrómových guličkách sa okno zvyčajne pohybuje medzi 200 °C a 350 °C, s výdržou štyri až osem hodín v závislosti od priemeru, po čom nasleduje pomalé ochladzovanie. Popúšťanie pod približne 200 °C zanecháva príliš veľa nestabilného austenitu; posunutím výrazne nad 400 °C sa začne obchodovať s tvrdosťou, za ktorú ste zaplatili počas kalenia.
| Etapa | Typická teplota | Hlavný účel | Čo sledujeme |
|---|---|---|---|
| Predhrievanie | 600 až 650 °C | Vyrovnajte teplotu v celej hrúbke | Rýchlosť stúpania, teplotný šok |
| Austenitizácia | 980–1 050 °C (vysoký chróm) | Karbidy rozpustiť, austenit nasýtiť | Držte čas proti priemeru |
| Kalenie | 880–950 °C do média | Z austenitu vytvorte martenzit | Krivka ochladzovania, riziko prasknutia |
| Temperovanie | 200 až 350 °C | Uvoľnite stres, ovládnite zadržaný austenit | Čas výdrže, odozva tvrdosti |
Priradenie procesu k typu lopty
Rovnaké tri stupne platia v celej rodine, ale čísla sa výrazne posunú, keď zmeníte materiál a cestu tvarovania.
Lité gule z chrómovej zliatiny
Chémia nastavuje strop. Vysoko chrómová guľa s 10 % alebo viac chrómu a správnou uhlíkovou rovnováhou môže dosiahnuť vysokých 50 až 60 s na stupnici Rockwell C po dobre riadenom ochladzovaní a temperovaní. Typy stredného chrómu a nízkeho stupňa chrómu jednoducho neunesú taký objem karbidu, aby sa tam dostali, takže ich krivky sú často zjednodušené smerom k normalizácii alebo miernemu kaleniu a temperovaniu a očakávania nákupu by sa mali riadiť skôr metalurgiou než titulkom katalógu.
Naše vlastné vysoko chrómové brúsne gule sú spracované podľa tejto logiky, pričom krivka je konzistentná od dávky k dávke, takže výkon mlyna neklesá.
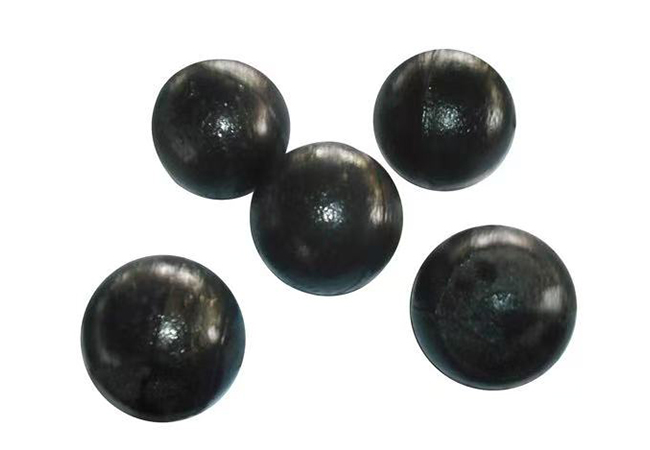 Odlievané brúsne gule z vysoko chrómovej zliatiny Vysoko chrómové liate médium ZQCr12 s povrchovou tvrdosťou ≥58 HRC, dostupné v priemeroch od φ6,35 do φ120 mm na brúsenie odolné voči opotrebovaniu. Zobraziť produkt →
Kované brúsne gule
Kované gule začínajú ako valcovaná tyč, sú narezané na dĺžku, indukčne zahrievané, kované a potom kalené na linke. Proces je skôr kontinuálny ako vsádzkový a parametrom, ktorý sa najčastejšie pohybuje, je teplota spustenia ochladzovania. Ak sa tyč príliš ochladí medzi lisom a ochladzovacím prstencom, tvrdosť klesne a guľa skončí s mäkkým plášťom, ktorý sa v mlyne rýchlo opotrebuje. Okamžite nasleduje temperovanie, pričom sa stále využíva zvyškové teplo v jadre na skrátenie cyklu.
 Presne kované brúsne gule pre guľové mlyny Presne kované médiá pre baníctvo, cement a guľové mlyny na výrobu energie, ponúkané vo veľkostiach φ6,35–φ120 mm s vyváženou tvrdosťou a húževnatosťou. Zobraziť produkt →
Výber média kalenia a krivky chladenia
Náročnosť chladenia je číselník, nie prepínač, a správne nastavenie je také, ktoré vytvára plne martenzitické jadro v najväčšej guľôčke série, pričom najmenšia zostáva neporušená. Bežné médiá v hrubom poradí závažnosti:
- Voda : vysoká závažnosť, nízke náklady, najviac náchylné na praskanie; praktické pre hladké karbónové kované guľôčky malých priemerov.
- Roztoky soľanky alebo žieraviny : ešte vážnejšie a náchylné na nerovnomerné lámanie filmu; zriedka používané pre odlievané chrómové médiá.
- Olej : pomalšie a bezpečnejšie, štandardná voľba pre zliatinové kované guľôčky, kde záleží na skreslení, aj keď manipulácia s ohňom a výparmi musí byť zvládnutá.
- Polymér : koncentrácia môže byť vyladená tak, aby sedela medzi vodou a olejom, čo je obľúbené pre guľôčky z kovaných zliatin so skutočným rizikom prasknutia.
- Nútený vzduch alebo vzduch-olej : jemné, dobre prispôsobené vysoko chrómovým guliam, ktorých kaliteľnosť je už veľkorysá.
Na agitácii záleží rovnako ako na samotnom médiu. Nehybný tank vytvára mäkké škvrny a rozptýlené hodnoty tvrdosti bez ohľadu na to, aká dobrá je chémia kalenia.
Čo sa deje zle a ako sa prejavujú príznaky
Väčšina chýb tepelného spracovania sa ohlási jasne, ak viete, čo hľadať. Niekoľko vzorcov, ktoré diagnostikujeme najčastejšie:
- Praskanie po ochladení , zvyčajne pozdĺžne alebo vnútorné: príliš silné chladenie alebo príliš dlhá medzera pred temperovacou pecou.
- Mäkká škrupina alebo mäkké jadro : austenitizačná teplota alebo príliš nízke podržanie, alebo guľa ochladená pod oknom spustenia ochladzovania.
- Tvrdosť scatter across a batch : nerovnomerné zaťaženie pece, nekonzistentná atmosféra alebo slabé miešanie pri ochladzovaní.
- Predčasné odlupovanie v prevádzke : zadržaný austenit zostal príliš vysoký, pretože temperovanie bolo príliš studené alebo príliš krátke.
- Vysoká miera rozbitia : tvrdosť prenasledovaná na úkor húževnatosti alebo karbidová sieť ponechaná príliš hrubá počas tuhnutia.
Kontroly, ktoré dokazujú, že krivka fungovala
Výsledky testov sú zmysluplné len vtedy, keď sa dôsledne prijímajú. Naša rutina po temperovaní vyzerá takto:
- Tvrdosť survey : údaje na niekoľkých miestach na povrchu a v jadre delených loptičiek, odoberaných naprieč šaržou a nie z jedného vhodného rohu.
- Tvrdosť gradient : profil cez polomer, ktorý ukazuje, či zhášanie skutočne dosiahlo stred.
- Testovanie vplyvu : opakované poklesy z pevnej výšky na vzorku guľôčok, pričom sa zaznamenal prvý príznak prasknutia.
- Prehľad mikroštruktúry : tvar a distribúcia karbidu plus odhad zadržaného austenitu, vo všeobecnosti udržiavaný pod zhruba 10 až 15 % pre médiá s vysokým obsahom chrómu.
- Sledovanie rozbitia poľa : najpomalší ukazovateľ, ale najčestnejší, zaznamenaný na promile a na loptičku počas kampane.
Tepelné spracovanie je systém, nie jeden krok
Krivka je len taká dobrá, ako dobrá je pec, ktorá ju prevádzkuje, a pec je taká dobrá ako materiál, ktorý do nej vstupuje. Preto tepelné spracovanie považujeme za jeden článok v reťazci, ktorý začína získavaním zliatin a končí skúšobným mlynom. Náš provinčný výskumný ústav pre oceľové guľôčky a brúsne médiá, prevádzkovaný spolu s partnerskými univerzitami, trávi veľa času práve takýmto vývojom kriviek a zistenia sa priamo vracajú späť do dielne.
Tiež udržiavame proces overiteľný: postupy ISO 9001, kontrola celého procesu od vstupnej suroviny až po expedíciu a technický tím 25 inžinierov a 32 špecialistov podporuje závod s rozlohou 60 000 metrov štvorcových s 50 000 tonami ročne. Môžete si prečítať viac o zázemie našej spoločnosti ak by ste chceli dlhšiu verziu.
Ak mlyn prežúva médium rýchlejšie, ako by mal, odpoveď je zvyčajne v krivke a nie na faktúre. Pošlite nám pracovné podmienky, priemer gule, tvrdosť posuvu a rýchlosť frézovania a porozprávame sa o tom, ktorá fáza je pravdepodobne zodpovedná a čo treba zmeniť. Tento rozhovor nič nestojí a často je to najrýchlejšia cesta k nižším nákladom na tonu pôdy.


